WhizCut Original
后车
完美后车技术
通过整合先进的切削几何形状和双切削区域,WhizCut Original 后车刀具能够实现高切深,提供完美的表面光洁度,保持出色的进给率,并确保您的 CNC 加工过程中的卓越切屑控制。
使用WhizCut Original 后车取得成功
- 100% 零件圆度:WhizCut 后车刀片提供最小径向切削压力。
- 完美表面光洁度:当切屑沿排屑槽卷曲并远离工件时,实现卓越的切屑控制。
- 延长刀具寿命:刀尖圆弧仅在切入过程中磨损。
- 节省时间:无需调整即可更长时间地保持尺寸精度。
- 灵活性强:提供多种独特的几何形状,高度适用于所有直径。

掌握复杂的后车加工
后车被公认为精密加工中最具挑战性和复杂性的操作之一。从一开始,WhizCut 就正面应对了这一挑战。
如今,WhizCut 自豪地推出一系列全面的 WhizCut Original 后车刀片,这些刀片不仅旨在解决这些复杂性,而且在性能上表现出色。我们的刀片经过精心设计,可提供精度、可靠性和效率,确保在最具挑战性的后车操作中也能获得最佳结果。
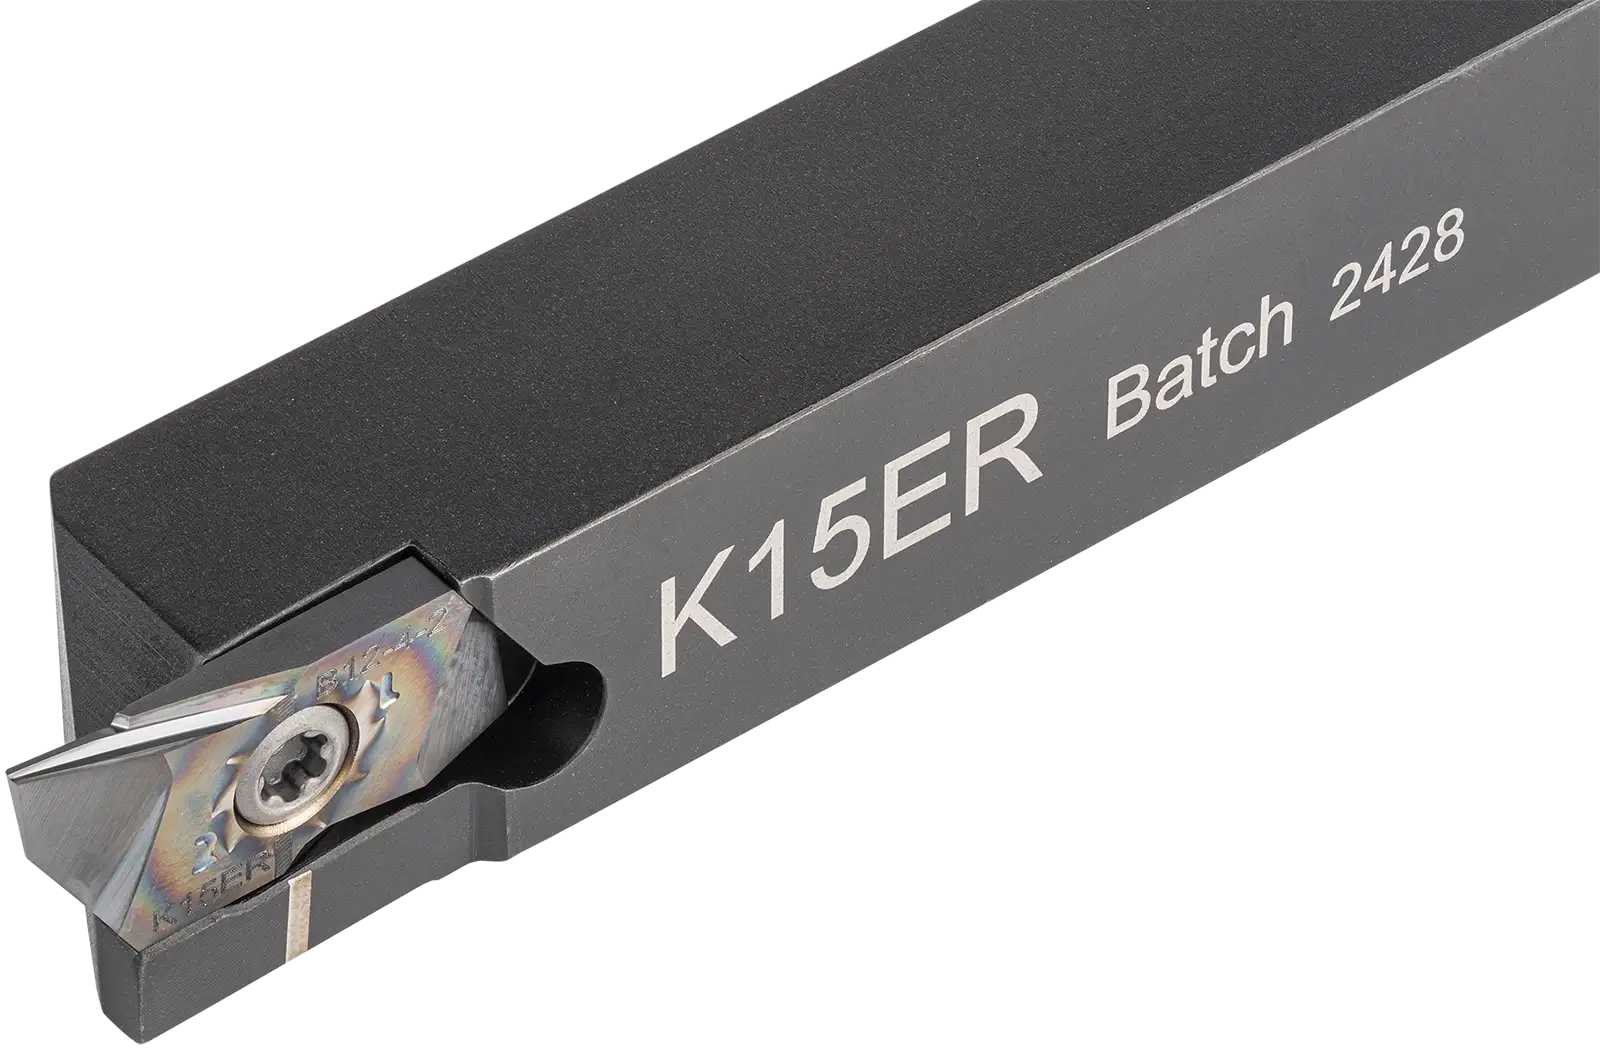
WhizCut Original 刀片采用优质钨钢和涂层制成,可确保零件尺寸的长期一致性,实现更高的切削参数,并最大限度地缩短加工时间和停机时间。这些后车刀片被归类为径向车削的K型刀片。

WhizGuide
选择理想的后车刀片
刀型
B
B型非常适合用于不锈钢、钛、镍基高温合金、哈氏合金、高温合金、合金钢以及其他需要良好切屑控制的硬质、长切屑材料的后车加工。
刀型
C
使用C 型平顶刀片进行破角加工。
刀型
BP
B P型适用于粘性材料,这些材料易产生积屑瘤,从而损害表面光洁度或缩短刀具寿命。
刀型
VLR
VLR 型用于后车加工,当进行仿形加工时需要光滑表面。例如,在骨螺钉头部后方进行加工。
刀型
BT
BT 型刀片在主切削刃角处带有倒角,以提高在硬质材料加工中的刀具寿命。当B 型刀片出现早期磨损时,可选用此类型。
刀型
E
E 型刀片适用于高切削速度和低进给率的精加工操作,以确保最佳表面光洁度。修光刃保护了刀尖圆弧,与传统全圆弧刀片相比,延长了刀具寿命。
产品表
后车刀片 — WhizCut Original


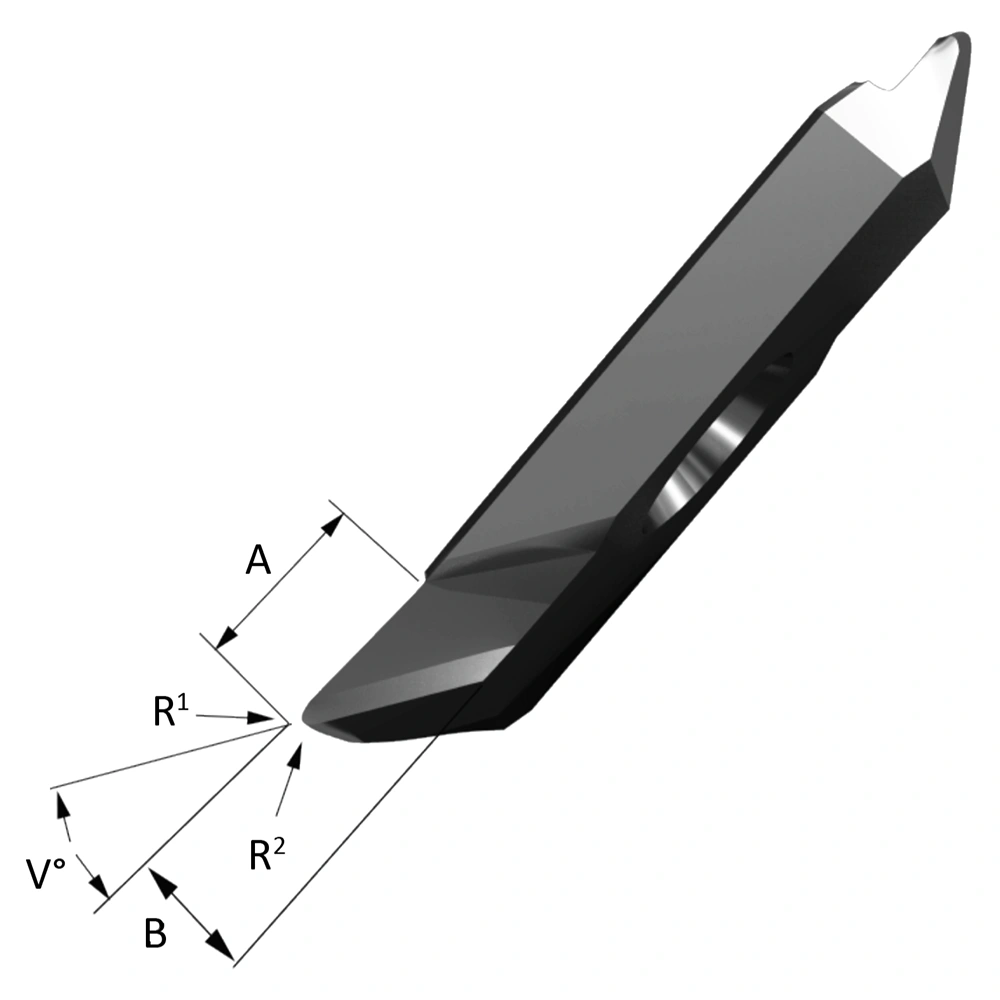
后车型面刀片 | VLR 型
筛选刀片:
| 刀片 | L | A | B | R1 | R2 | V | 前角 | 8M | B8 | C8 | F8 | ND8 | NF8 |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| K15ER VLR12-04 | 15 | 2 | 1 | 0,04 | 0,04 | 35° | 20° | ● | ● | ○ | ● | - | - |
| K15ER VLR12-05 | 15 | 3 | 1,9 | 0,05 | 0,05 | 35° | 20° | ● | ● | ○ | ● | - | - |
| K15ER VLR12-08 | 15 | 3 | 1,9 | 0,08 | 0,08 | 35° | 20° | ● | ● | ○ | ● | ○ | ○ |
| K15ER VLR12-12 | 15 | 3 | 1,9 | 0,1 | 0,2 | 35° | 20° | ● | ● | ○ | ● | ○ | ○ |
| K15ER VLR12-15 | 15 | 3 | 1,9 | 0,15 | 0,15 | 35° | 20° | ● | ● | ○ | ● | ○ | ○ |
| K15ER VLR12-2 | 15 | 3 | 1,9 | 0,2 | 0,2 | 35° | 20° | ● | ● | ○ | ● | ● | ● |
| K15ER VLR12-2-28 | 15 | 3 | 1,9 | 0,2 | 0,2 | 28° | 20° | ● | ● | ○ | ● | ○ | ○ |
| K15ER VLR12-4 | 15 | 3 | 2 | 0,4 | 0,4 | 42° | 20° | ○ | ● | - | ● | ● | ● |
| K15ER VLR8-2 | 15 | 3 | 2 | 0,2 | 0,2 | 42° | 8° | ○ | ○ | ○ | ○ | ● | ● |
| K15ER VLR8-2L | 15 | 6 | 2 | 0,2 | 0,2 | 42° | 8° | ○ | ○ | ○ | ○ | ● | ○ |
| K15ER VLR8-4 | 15 | 3 | 2 | 0,4 | 0,4 | 42° | 8° | ● | ○ | - | ○ | ● | ● |
| K15ER VLR8-4L | 15 | 6 | 2 | 0,4 | 0,4 | 42° | 8° | ○ | ○ | - | ○ | ● | ● |
| K20ER VLR12-15-28 | 20 | 9 | 3,4 | 0,15 | 0,15 | 28° | 20° | ○ | ○ | ○ | ○ | ○ | ○ |
| K20ER VLR12-2 | 20 | 9 | 3,4 | 0,2 | 0,2 | 37° | 20° | ○ | ● | ○ | ● | ● | ● |
| K20ER VLR12-2-28 | 20 | 9 | 3,4 | 0,2 | 0,2 | 28° | 20° | ○ | ● | ○ | ● | ● | ● |
| K20ER VLR12-4 | 20 | 9 | 3,4 | 0,4 | 0,4 | 37° | 20° | ● | ● | ○ | ● | ● | ● |
| K20ER VLR12-4-28 | 20 | 9 | 3,4 | 0,4 | 0,4 | 28° | 20° | ○ | ● | ○ | ● | ● | ● |
| K20ER VLR8-2 | 20 | 9 | 3,4 | 0,2 | 0,2 | 40° | 8° | ● | ○ | ○ | ○ | ● | ● |
| K20ER VLR8-4 | 20 | 9 | 3,4 | 0,4 | 0,4 | 37° | 8° | ● | ○ | ○ | ○ | ● | ● |
| K20ER VLR8-6 | 20 | 9 | 3,4 | 0,6 | 0,6 | 33° | 8° | ○ | ○ | ○ | ○ | ○ | ○ |