
WhizTwin
切斷
高效切斷刀具
在 WhizCut,我們優先為客戶降低生產成本並提高生產力。WhizTwin 切斷刀具兩者兼顧,優化加工過程並顯著降低成本,同時不犧牲生產力。
WhizTwin 雙刃切斷的好處
- 優化材料利用:WhizTwin 的雙刃設計最大化材料利用率和穩定性,使切削和切斷更高效並減少浪費。
- 減少振動: 前端兩個切削刃允許刀桿更靠近刀具板夾緊。
- 切屑控制: 從四種切屑控制和切削前角中選擇,以提高大多數材料的性能。
- 材料和棒材節省: WhizTwin的穩定性允許更窄的切斷,從而節省材料。
- 降低能耗: WhizTwin 的效率可縮短加工時間並降低能源消耗。
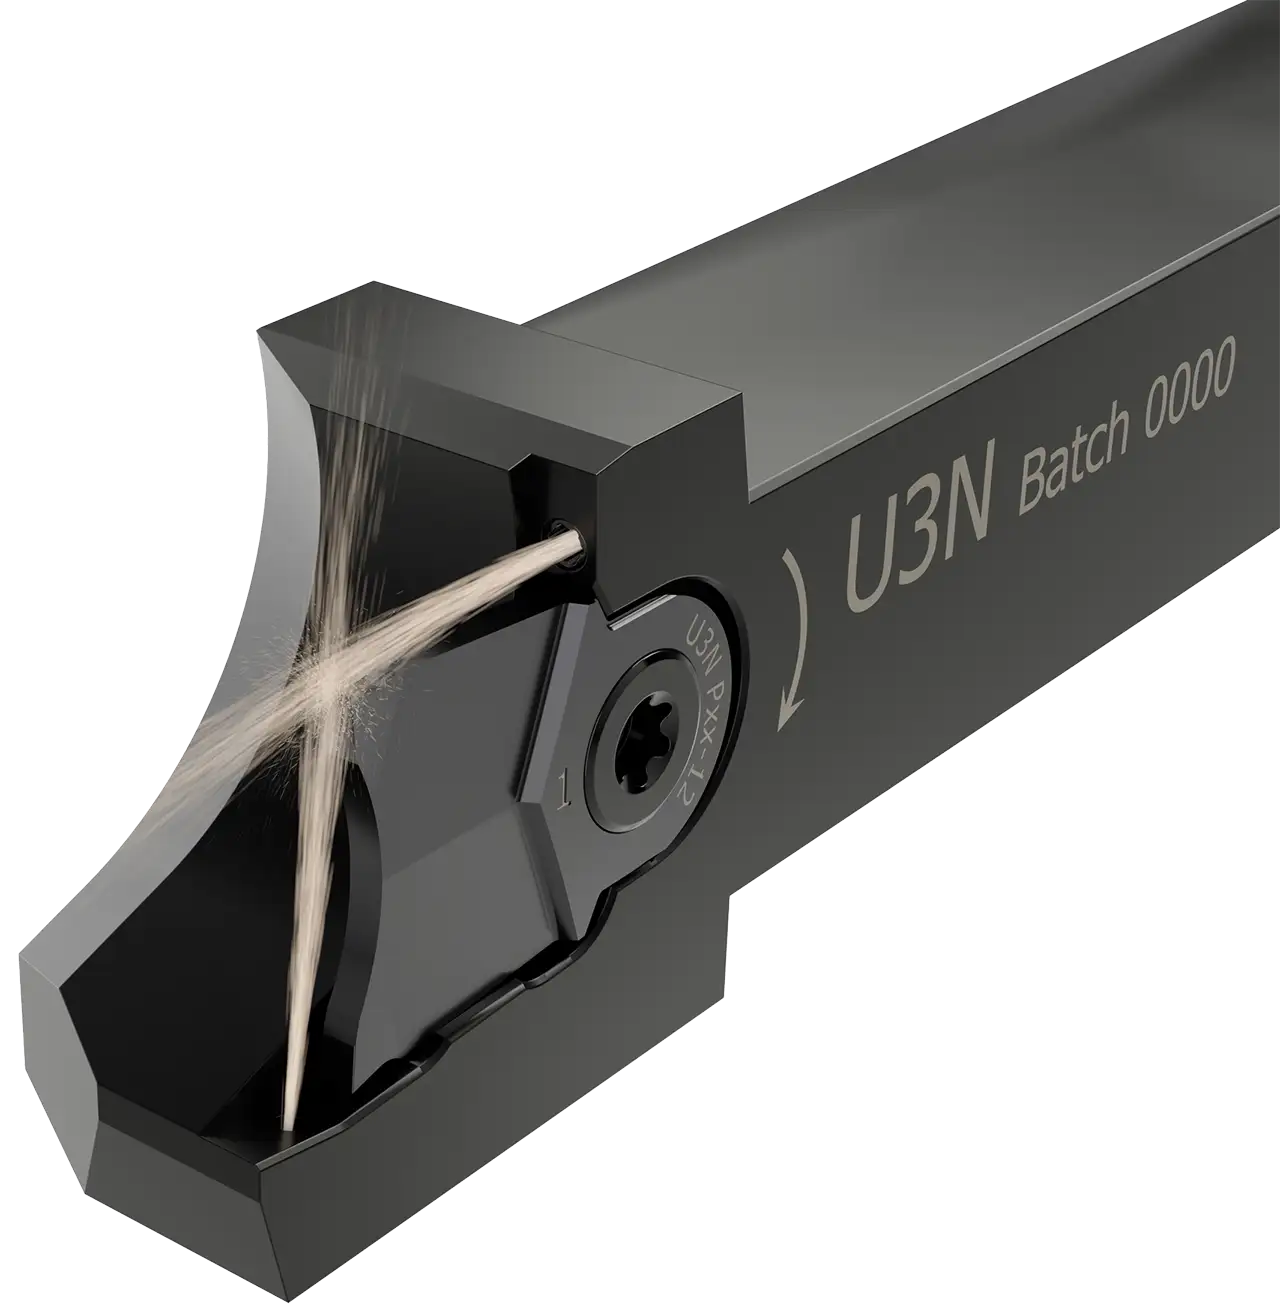
減少切斷操作的挑戰
WhizTwin 的設計允許刀桿以更穩定的位置夾緊,且從刀具板伸出的懸伸更短,從而顯著減少了不穩定性和振動,這些是使用精密切削刀具進行切斷時的主要挑戰。
窄刀片透過最大限度地減少材料浪費來幫助降低生產成本。使用更少的棒材不僅節省金錢,而且對環境也有益。

穩定性
穩定性一直延伸到前端。由於兩個切削刃都位於前端,下方切削側的質量為上方切削刃提供了穩定性。

減少振動
透過將兩個切削刃都放置在刀片前端,WhizTwin 利用鎢鋼質量和下方切削側的支撐來穩定上方切削刃。這種設計最大限度地減少了振動,確保在加工操作過程中實現更穩定的性能。

減少懸伸
最小化懸伸 — 靠近刀架板切斷。減少的懸伸提高了加工過程的穩定性。
(毫米)
(毫米)
減少材料消耗
- 公斤
- 米
減少二氧化碳排放
- 公斤
減少全球能源消耗
- 千瓦時
WhizGuide
選擇理想的切斷刀片
1
直綫或斜面切斷
- P 型:0° 提供最強固的刀具。適用於副主軸加工。
- Z 型:15度,適用於無副主軸的場合,或進行帶中心孔的切斷加工時。
2
切削前角選項
- 2 度:適用於短切屑材料及非常小的零件。
- 7 度:適用於鋼材及其他堅韌材料,尤其需要強效斷屑槽時。
- 12 度:最佳綜合選擇。適用於長切屑材料,且強度足以應對堅韌材料。
- 18 度:適用於黏性長切屑材料以及有積屑瘤風險的材料。
3
更加穩定
- 夾緊刀柄,使切削刃盡可能靠近刀板,以符合您的設定。
- 選擇刀片上盡可能小的最大直徑。
- 使用刀柄作為探測/棒料擋塊,而非刀片。
4
換算圖
- U3NR Z2,0M-12R F10
- U3 = 刀片尺寸
- N = 中性,NR = 中性刀片右側幾何形狀
- P = 0° 前角 Z = 15° 前角
- 2,0 = 切削寬度
- 最大切斷 B=4, C=6,4, E=8, G=10, J=12,7 mm (1/2”), K=16, M=20
- 切削前角 = 0°、7°、12°、18°
- R = 半徑
- F10 = 牌號
產品表
切斷刀片 — WhizTwin
切斷刀片 | P 型,Z 型
篩選刀片:
| 刀片 | B | V | 前角 | R | 最大 Ø | t | 7M/10M | B7/B10 | F7/F10 | ND7/ND10 | T7/T10 |
|---|---|---|---|---|---|---|---|---|---|---|---|
| U2N P0,3B-12 | 0,3 | 0° | 12° | 0 | 4 | 0,95 | ● | ● | - | - | - |
| U2N P0,5C-2 | 0,5 | 0° | 2° | 0 | 6,4 | 0,85 | ● | ● | ● | - | - |
| U2N P0,5C-12 | 0,5 | 0° | 12° | 0 | 6,4 | 0,85 | ● | ● | ● | - | - |
| U2N P0,5C-18 | 0,5 | 0° | 18° | 0 | 6,4 | 0,85 | ● | ● | ● | - | ○ |
| U2N P0,5E-12 | 0,5 | 0° | 12° | 0 | 8 | 0,85 | ● | ● | ● | - | - |
| U2N P0,6C-12 | 0,6 | 0° | 12° | 0 | 6,4 | 0,8 | ○ | ○ | ○ | ○ | - |
| U2N P0,7C-12 | 0,7 | 0° | 12° | 0 | 6,4 | 0,75 | ● | ○ | ● | ○ | - |
| U2N P0,7E-12 | 0,7 | 0° | 12° | 0 | 8 | 0,75 | ● | ○ | ● | ○ | ○ |
| U2N P1,0G-7R | 1 | 0° | 7° | 0,05 | 10 | 0,6 | ● | ○ | ○ | ● | - |
| U2N P1,0G-12R | 1 | 0° | 12° | 0,05 | 10 | 0,6 | ● | ● | ● | ● | ○ |
| U2N P1,0J-2 | 1 | 0° | 2° | 0 | 13 | 0,6 | ● | ● | ● | ○ | - |
| U2N P1,0J-7R | 1 | 0° | 7° | 0,05 | 13 | 0,6 | ● | ○ | ○ | ● | - |
| U2N P1,0J-12 | 1 | 0° | 12° | 0 | 13 | 0,6 | ● | ● | ● | ● | - |
| U2N P1,0J-12R | 1 | 0° | 12° | 0,05 | 13 | 0,6 | ● | ● | ● | ● | ○ |
| U2N P1,0J-18 | 1 | 0° | 18° | 0 | 13 | 0,6 | ● | ● | ● | - | ○ |
| U2N P1,5J-7R | 1,5 | 0° | 7° | 0,05 | 13 | 0,35 | ● | ○ | ○ | ● | - |
| U2N P1,5J-12 | 1,5 | 0° | 12° | 0 | 13 | 0,35 | ● | ● | ● | - | - |
| U2N P1,5J-12R | 1,5 | 0° | 12° | 0,05 | 13 | 0,35 | ● | ● | ● | ● | ○ |
| U2N P1,5J-18 | 1,5 | 0° | 18° | 0 | 13 | 0,35 | ● | ● | ● | - | ○ |
| U2N P2,0J-7R | 2 | 0° | 7° | 0,05 | 13 | 0,1 | ● | ○ | ○ | ● | - |
| U2N P2,0J-12 | 2 | 0° | 12° | 0 | 13 | 0,1 | ● | ● | ● | - | ○ |
| U2N P2,0J-12R | 2 | 0° | 12° | 0,05 | 13 | 0,1 | ● | ○ | ○ | ● | ○ |
| U2N P2,0J-18 | 2 | 0° | 18° | 0 | 13 | 0,1 | ● | ● | ● | - | ○ |
| U3N P0,6M-12 | 0,6 | 0° | 12° | 0 | 20 | 1 | ● | ● | ○ | - | ○ |
| U3N P0,8M-12 | 0,8 | 0° | 12° | 0 | 20 | 0,9 | ● | ● | ○ | - | ○ |
| U3N P1,0K-2 | 1 | 0° | 2° | 0 | 16 | 0,8 | ● | ● | - | - | ● |
| U3N P1,0K-12 | 1 | 0° | 12° | 0 | 16 | 0,8 | ○ | ● | ● | ● | - |
| U3N P1,0K-12R | 1 | 0° | 12° | 0,05 | 16 | 0,8 | ○ | ● | ● | ● | - |
| U3N P1,0M-12R | 1 | 0° | 12° | 0,05 | 20 | 0,8 | ○ | ● | ● | - | ● |
| U3N P1,0M-18 | 1 | 0° | 18° | 0 | 20 | 0,8 | ● | ○ | ○ | - | ○ |
| U3N P1,0M-18R | 1 | 0° | 18° | 0,05 | 20 | 0,8 | ● | ● | ● | - | ● |
| U3N P1,2K-12R | 1,2 | 0° | 12° | 0,05 | 16 | 0,7 | ○ | ● | ● | ● | - |
| U3N P1,5K-7R | 1,5 | 0° | 7° | 0,05 | 16 | 0,55 | ○ | ● | ● | ● | - |
| U3N P1,5K-12 | 1,5 | 0° | 12° | 0 | 16 | 0,55 | ○ | ● | ● | ● | - |
| U3N P1,5K-12R | 1,5 | 0° | 12° | 0,05 | 16 | 0,55 | ○ | ● | ● | ● | - |
| U3N P1,5M-2 | 1,5 | 0° | 2° | 0 | 20 | 0,55 | ● | ● | - | - | ● |
| U3N P1,5M-12R | 1,5 | 0° | 12° | 0,05 | 20 | 0,55 | ● | ○ | ● | ● | - |
| U3N P1,5M-18 | 1,5 | 0° | 18° | 0 | 20 | 0,55 | ● | ○ | ○ | - | ○ |
| U3N P1,5M-18R | 1,5 | 0° | 18° | 0,05 | 20 | 0,55 | ○ | ● | ● | - | - |
| U3N P2,0M-2 | 2 | 0° | 2° | 0 | 20 | 0,3 | ● | ● | - | - | ● |
| U3N P2,0M-7R | 2 | 0° | 7° | 0,08 | 20 | 0,3 | ● | - | ● | ● | - |
| U3N P2,0M-12R | 2 | 0° | 12° | 0,08 | 20 | 0,3 | ○ | ● | ● | ● | ○ |
| U3N P2,0M-18R | 2 | 0° | 18° | 0,08 | 20 | 0,3 | ○ | ● | ● | ○ | ○ |
| U3N P2,5M-7R | 2,5 | 0° | 7° | 0,08 | 20 | 0,05 | ○ | - | - | ● | - |
| U3N P2,5M-12R | 2,5 | 0° | 12° | 0,08 | 20 | 0,05 | ○ | ○ | ○ | ○ | - |
| U2NR Z0,3B-12 | 0,3 | 15° | 12° | 0 | 4 | 0,95 | ● | ● | ○ | - | - |
| U2NR Z0,3B-2 | 0,3 | 15° | 2° | 0 | 4 | 0,95 | ● | ● | ○ | - | - |
| U2NR Z0,5C-12 | 0,5 | 15° | 12° | 0 | 6,4 | 0,85 | ● | ● | ● | - | - |
| U2NR Z0,5C-2 | 0,5 | 15° | 2° | 0 | 6,4 | 0,85 | ● | ● | ● | - | - |
| U2NR Z0,5E-12 | 0,5 | 15° | 12° | 0 | 8 | 0,85 | ● | ● | ● | - | - |
| U2NR Z0,5E-18 | 0,5 | 15° | 18° | 0 | 8 | 0,85 | ● | ● | ● | - | ○ |
| U2NR Z1,0J-12 | 1 | 15° | 12° | 0 | 12,7 | 0,6 | ● | ● | ● | ● | - |
| U2NR Z1,0J-12R | 1 | 15° | 12° | 0,05 | 12,7 | 0,6 | ● | ● | ● | ● | ○ |
| U2NR Z1,0J-18 | 1 | 15° | 18° | 0 | 12,7 | 0,6 | ● | ● | ● | - | ○ |
| U2NR Z1,0J-18R | 1 | 15° | 18° | 0,05 | 12,7 | 0,6 | ● | ○ | ○ | ● | ○ |
| U2NR Z1,0J-2 | 1 | 15° | 2° | 0 | 12,7 | 0,6 | ● | ● | ● | - | - |
| U2NR Z1,0J-7 | 1 | 15° | 7° | 0 | 12,7 | 0,6 | - | - | - | ● | - |
| U2NR Z1,5J-12 | 1,5 | 15° | 12° | 0 | 12,7 | 0,35 | ● | ● | ● | ● | ○ |
| U2NR Z1,5J-12R | 1,5 | 15° | 12° | 0,05 | 12,7 | 0,35 | ● | ● | ● | ● | ○ |
| U2NR Z1,5J-7 | 1,5 | 15° | 7° | 0 | 12,7 | 0,35 | - | - | - | ● | - |
| U2NR Z2,0J-12 | 2 | 15° | 12° | 0 | 12,7 | 0,1 | ● | ● | ● | ● | ○ |
| U2NR Z2,0J-7 | 2 | 15° | 7° | 0 | 12,7 | 0,1 | ● | ○ | ○ | ● | - |
| U3NR Z1,0K-12 | 1 | 15° | 12° | 0 | 16 | 0,8 | ○ | ● | ● | - | - |
| U3NR Z1,0M-12R | 1 | 15° | 12° | 0,05 | 20 | 0,8 | ○ | ○ | ○ | - | - |
| U3NR Z1,0M-18 | 1 | 15° | 18° | 0 | 20 | 0,8 | ○ | ○ | ○ | - | ○ |
| U3NR Z1,2K-12 | 1,2 | 15° | 12° | 0 | 16 | 0,7 | ● | ● | ○ | - | - |
| U3NR Z1,5K-7R | 1,5 | 15° | 7° | 0,05 | 16 | 0,6 | ○ | ● | - | ● | - |
| U3NR Z1,5M-12R | 1,5 | 15° | 12° | 0,05 | 20 | 0,55 | ○ | - | ● | ● | - |
| U3NR Z1,5M-18R | 1,5 | 15° | 18° | 0,05 | 20 | 0,55 | ○ | ○ | ○ | - | ○ |
| U3NR Z2,0M-7R | 2 | 15° | 7° | 0,08 | 20 | 0,3 | ○ | - | - | ○ | - |
| U3NR Z2,0M-12 | 2 | 15° | 12° | 0 | 20 | 0,3 | ○ | - | ● | ● | - |
| U3NR Z2,0M-12R | 2 | 15° | 12° | 0,08 | 20 | 0,3 | ○ | ○ | ○ | ○ | ○ |
| U3NR Z2,0M-18R | 2 | 15° | 18° | 0,08 | 20 | 0,3 | ○ | ○ | ○ | - | - |
| U3NR Z2,5M-7R | 2,5 | 15° | 7° | 0,08 | 20 | 0,05 | ● | - | ● | ○ | - |

P型 – 切斷與直槽加工

Z型 – 15°切斷